
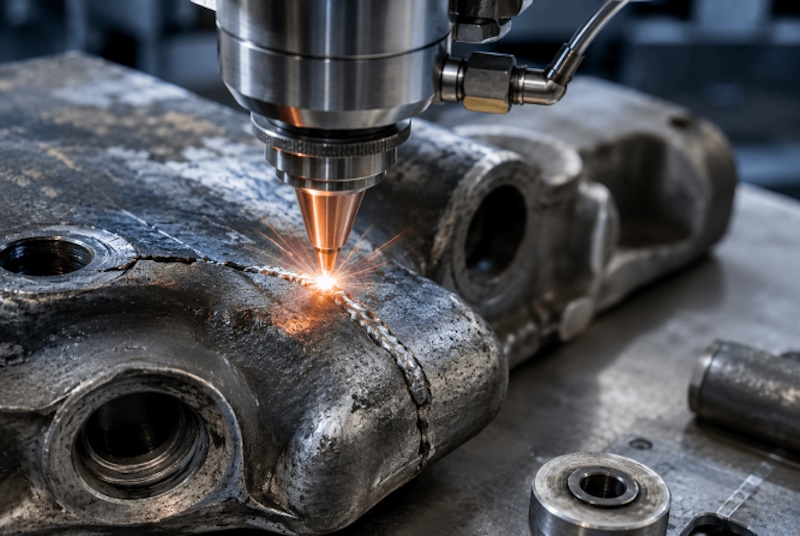
Тріснутий кондуктор чи відірваний упор зупиняє операцію, а виготовлення нового пристосування займає дні. Ремонтна дільниця з ручним лазерним апаратом дозволяє повернути оснащення в роботу швидше і без втрати точності баз, якщо правильно підготувати деталь і розуміти межі методу. Цей матеріал адресований механікам, технологам і керівникам ремонтних служб, які вирішують, чи доповнювати дугове зварювання лазерним.
Що ламається в оснащенні і чому ремонт варто робити вдома
Кожне виробництво з механообробкою, складанням чи зварюванням поступово обростає власним оснащенням: зварювальні кондуктори, установочні пристосування для фрезерних операцій, рами під візки й стелажі, кронштейни для датчиків, захисні огородження, упори і фіксатори. Більшість цих виробів зроблені на місці або під замовлення і не мають запасних частин у продажу. Коли тріскається кронштейн, відривається упор чи зношується посадочне місце під палець, ремонт доводиться організовувати самостійно.
Віддавати таке оснащення стороннім підрядникам незручно з кількох причин. Пристосування часто прив’язане до конкретного верстата або лінії, і на час ремонту операція стоїть. Підрядник не знає, які поверхні є базовими, і може «поправити» те, що чіпати не можна. До цього додаються логістика і черга. Тому на більшості підприємств ремонт оснастки виконує власна ремонтна дільниця, а питання полягає лише в тому, яким інструментом.
Де ручний лазер виграє у дуги при ремонті
Ремонтне зварювання оснастки відрізняється від виробничого. Шви короткі, їх багато, і вони розташовані поруч з точними поверхнями: базовими площинами, отворами під фіксуючі пальці, напрямними. Дугове зварювання нагріває велику зону, і кондуктор, який після ремонту «повело» на півміліметра, вже не забезпечує потрібної точності складання. Доводиться знову перевіряти і шліфувати бази, а іноді виготовляти пристосування наново.
Ручний лазерний апарат вводить менше тепла в деталь, тому деформація біля шва менша, а базові поверхні поруч менше страждають від нагрівання. Шов вузький і потребує мінімальної зачистки, що важливо там, де до зони ремонту погано дістати шліфувальною машинкою. При ремонті зазори рідко бувають ідеальними, тому вирішальними стають дві функції апарата. Подача присадки дозволяє заповнити розкриту тріщину або наростити зношену кромку, а вобблінг розширює ванну і прощає нерівний стик.
Варто розуміти й обмеження. Лазер погано справляється з великими зазорами без присадки, на товстих перерізах (умовно від 6-8 мм і більше залежно від потужності) потрібна багатопрохідна обробка з фаскою, а на дуже забрудненому або іржавому металі шов виходить пористим. Масивні рами з товстостінної труби часто ефективніше ремонтувати напівавтоматом, і розумна ремонтна дільниця тримає обидва методи.
Типові ремонтні задачі
Найчастіше на ремонтну дільницю потрапляють такі вироби:
- кондуктори з тріщинами біля прихоплених упорів, які роками зазнавали ударів під час завантаження деталей;
- рами візків і стелажів з відірваними косинками або зламаними стійками;
- кронштейни датчиків, циліндрів і камер, що тріснули від вібрації;
- захисні огородження з листа і сітки, пошкоджені навантажувачем;
- пристосування з нержавійки для харчових і хімічних ліній;
- зношені посадочні кромки, які потрібно наплавити і обробити в розмір.
Кожен тип вимагає свого підходу. Тріщину біля упора спочатку засвердлюють на кінцях, щоб вона не пішла далі, потім розробляють і заварюють з присадкою. Косинку на рамі простіше вирізати нову, ніж рихтувати стару. Кронштейн, що тріснув від вібрації, після ремонту часто знову ламається в тому ж місці, тому разом зі зварюванням змінюють його конструкцію: додають ребро, збільшують радіус переходу або переносять шов із зони концентрації напружень.
Пристосування з нержавіючої сталі для харчових і хімічних ліній після ремонту мають зберегти корозійну стійкість. Зону шва захищають газом з обох боків, де це можливо, а кольори мінливості прибирають травильною пастою або електрохімічною щіткою. Присадку беруть під марку основного металу: дріт для вуглецевої сталі на нержавійці дасть шов, який заіржавіє першим. Якщо марку сталі невідомо, магніт допомагає хоча б відрізнити аустенітну нержавійку, яка практично не магнітиться, від феритної та вуглецевої сталі.
Підготовка деталі перед ремонтом
Оснащення, що працює в цеху, вкрите олією, емульсією, бризками металу, фарбою. Для лазерного шва це критично: забруднення дають пори і непровар. Перед зварюванням зону очищають до чистого металу на 10-20 мм в обидва боки.
На підприємствах, де вже є апарат лазерного очищення, цю операцію виконують ним, і вона займає хвилини навіть на складних поверхнях без розбирання. Якщо такого апарата немає, використовують знежирювач і щітку або пелюстковий круг.
Механічна зачистка на точному оснащенні має свій ризик: пелюстковий круг легко зачіпає сусідню базову площину. Тому зону зачистки обмежують, а базові поверхні поруч закривають. Лазерне очищення такого ризику не має, бо не знімає основний метал при правильно підібраному режимі.
Наступний крок полягає у фіксації геометрії. Перш ніж варити кондуктор, знімають розміри між базами і записують їх. Деталь закріплюють на плиті або столі так, щоб вона не могла «піти» під час нагрівання. Якщо поруч з зоною ремонту є загартовані втулки або вставки, їх або демонтують, або захищають мідною пластиною як тепловідводом. Після зварювання розміри перевіряють повторно до того, як оснастка повернеться на дільницю.
Окреме питання стосується матеріалу. На старих пристосуваннях рідко зберігається документація, і невідомо, з якої сталі зроблена деталь. Якщо є підозра на середньо- або високовуглецеву сталь, наприклад у загартованих упорах, звичайний режим може дати тріщини в зоні шва. Тут допомагає пробний шов на непотрібній ділянці і, за потреби, попереднє підігрівання.
Як організувати ремонтну дільницю
Ручний лазерний апарат займає мало місця, але вимагає дотримання правил лазерної безпеки. Робоче місце огороджують ширмами, що не пропускають випромінювання відповідної довжини хвилі, зварник і помічник працюють у спеціальних окулярах, а відбиваючі поверхні поблизу прибирають або закривають. Витяжка потрібна так само, як і при дуговому зварюванні, особливо при роботі з оцинкованими і фарбованими деталями.
З точки зору організації праці корисно визначити, хто приймає оснастку на ремонт і хто перевіряє її після. Найпростіша схема: майстер дільниці, яка користується пристосуванням, описує дефект і вказує базові розміри, ремонтник виконує роботу, а контролер або той самий майстер підтверджує геометрію. Без такої схеми ремонтне зварювання часто зводиться до «приварити, щоб трималося», і через тиждень оснастка повертається.
Зручно тримати на дільниці невеликий запас присадкового дроту різних марок (для вуглецевої і нержавіючої сталі), набір мідних підкладок, магнітні кутники і струбцини. Для повторюваних ремонтів, наприклад однакових кронштейнів на кількох лініях, варто зробити простий шаблон, щоб нові деталі виходили взаємозамінними.
Навчання зварника і перші місяці роботи
Досвідчений зварник напівавтомата освоює ручний лазер досить швидко, але йому доведеться змінити кілька звичок. Ванна менша, і рука має вести пальник точніше по стику. Кут нахилу і відстань до деталі впливають на результат сильніше. Звичка «підігрівати» стик кількома проходами при лазерному зварюванні призводить до перегріву. Перші тижні варто тренуватися на обрізках того ж металу і з тими ж товщинами, що зустрічаються в ремонтній практиці, і записувати режими, які дали добрий шов.
Помилка, яку роблять часто: використовувати лазер для всього підряд. Ремонт масивної станини чи товстої плити швидше і дешевше виконати дугою, а лазер приберегти для тонкостінних, точних і нержавіючих деталей. Коли розподіл задач між методами встановлено, ремонтна дільниця працює рівніше, а оснащення повертається у виробництво швидше і без додаткової підгонки.
Наплавлення зношених поверхонь і обробка в розмір
Частина ремонтів стосується не тріщин, а зносу. Упори, по яких роками ковзають заготовки, посадочні кромки під фіксатори, бокові поверхні напрямних поступово втрачають розмір. Раніше такі деталі або міняли, або наплавляли дугою з великим припуском, а потім довго обробляли на фрезерному верстаті. Ручний лазер з подачею дроту дозволяє наплавляти тонкими валиками з невеликим перекриттям, тому припуск на обробку виходить меншим, а деталь менше нагрівається.
Під наплавлення важливо правильно обрати дріт. Для звичайних конструкційних сталей підходить стандартна присадка, а для поверхонь, що зношуються, підбирають матеріал з підвищеною твердістю, сумісний з основним металом. Наплавлений шар перевіряють на відсутність пор і непровару між валиками, бо дефект, захований під шаром, проявиться вже після механічної обробки, коли деталь буде майже готова.
Після наплавлення деталь обробляють у розмір за кресленням або за еталонним зразком. Якщо креслення немає, розміри знімають з неушкодженої ділянки або з парної деталі на іншій лінії. Цей етап варто записати в журнал ремонтів разом з режимом наплавлення, щоб наступного разу не вимірювати все заново.
Що порахувати перед рішенням
Щоб оцінити ефект, зручно підняти журнал ремонтів за останні пів року або рік. З нього видно, скільки пристосувань ремонтували, скільки часу кожне простоювало, скільки разів після ремонту доводилося коригувати бази. Якщо значна частина ремонтів стосується тонкостінних кронштейнів, рам з профільної труби і нержавіючих виробів, лазер окупається через скорочення простоїв і повторних ремонтів. Якщо ж переважають масивні конструкції, вигода буде меншою, і рішення варто переглянути. У будь-якому разі цифри з власного журналу надійніші за загальні оцінки.
Конфігурація апарата під ремонтну дільницю
Ремонтні задачі вимагають від обладнання іншого, ніж серійне зварювання однакових виробів. Деталі бувають великими і закріпленими на верстаті, тому значення має довжина кабель-шланга і вага пальника: ремонтник часто працює не за столом, а біля лінії, у незручному положенні. Подавач дроту повинен підтримувати кілька діаметрів присадки, бо для заварювання тріщини і для наплавлення кромки зручні різні. Режим коливання променя з регульованою амплітудою дозволяє працювати зі стиками, підігнаними вручну.
Коли журнал ремонтів показав достатній обсяг тонкостінних і точних деталей і рішення купити ручний лазерний зварювальний апарат погоджене, у технічному завданні варто перелічити саме ці вимоги, а не лише потужність. Ремонтна дільниця рідко варить метал товщим за кілька міліметрів одним проходом, тому запас потужності тут важить менше, ніж зручність пальника і можливість швидко змінити присадку.
Окремо оцінюють систему охолодження. Ремонтні роботи йдуть нерівномірно: година інтенсивного зварювання може змінитися днями простою. Апарат з водяним охолодженням вимагає контролю рідини і захисту від замерзання, якщо дільниця не опалюється взимку. Цю умову краще врахувати до покупки, ніж з’ясувати після першого морозу.